


Προτείνεται μια μέθοδος συγκόλλησης διπλής δέσμης, η οποία χρησιμοποιείται κυρίως για τη βελτίωση της προσαρμοστικότητας της συγκόλλησης με λέιζερ στην ακρίβεια συναρμολόγησης, την αύξηση της σταθερότητας της διαδικασίας συγκόλλησης και τη βελτίωση της ποιότητας των συγκολλήσεων . είναι ιδιαίτερα κατάλληλο για συγκόλληση λεπτών πλακών, κράματα αλουμινίου και άλλων υλικών .

Η μέθοδος συγκόλλησης διπλής δέσμης προτείνεται κυρίως για τη βελτίωση της προσαρμοστικότητας της συγκόλλησης με λέιζερ στην ακρίβεια συναρμολόγησης, την αύξηση της σταθερότητας της διαδικασίας συγκόλλησης και τη βελτίωση της ποιότητας των συγκολλήσεων . είναι ιδιαίτερα κατάλληλη για τη συγκόλληση λεπτών πλακών και των κραμάτων αλουμινίου . dual-beam συγκόλλησης δεν μπορεί να χρησιμοποιήσει μόνο τις οπτικές μεθόδους για να διαιρέσει το ίδιο τύπο σε δύο ανεξάρτητες λέιζερ με λέιζερ με λέιζερ με λέιζερ με λέιζερ με λέιζερ δύο λέιζερ Συγκόλληση, αλλά επίσης χρησιμοποιήστε δύο διαφορετικούς τύπους λέιζερ για συνδυασμένη συγκόλληση . Lasers CO2, ND: YAG LASERS, HIGH-POWER SEMICONDUCTION LASERS, κλπ. Η λειτουργία των δύο ακτινοβολιών, η απόσταση μεταξύ των ακτίνων και του ενεργειακού διανομής των δύο ακτινοβολιών, των ακτινοβολιών, των δύο ακτίνων, των δύο ακτίνων, αλλά και των ενεργειακών διαφορών, αλλάζοντας τους ακροδέκτες, αλλά και τα ακροδέκτες της ενέργειας. μπορεί να ρυθμιστεί βολικά και ευέλικτα, αλλάζοντας έτσι την ύπαρξη οπών και τη ροή του υγρού μετάλλου στη λιωμένη πισίνα, παρέχοντας ένα ευρύτερο φάσμα επιλογών για την τεχνολογία συγκόλλησης, η οποία είναι ασύγκριτη από την έναρξη και την ευκολία με τη συγκόλληση με λέιζερ. συγκόλληση .
1. Αρχή της συγκόλλησης λέιζερ διπλής δέσμης
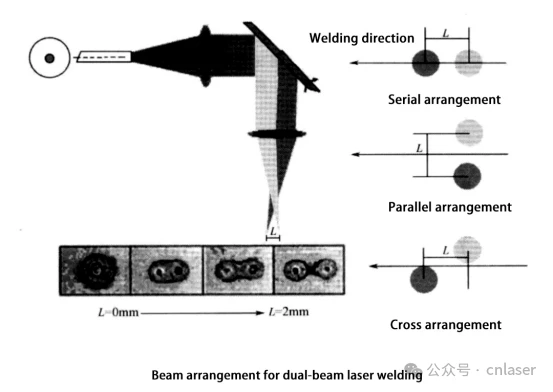
Η συγκόλληση διπλής δέσμης αναφέρεται στη χρήση δύο δοκών λέιζερ ταυτόχρονα κατά τη διάρκεια της διαδικασίας συγκόλλησης . ρύθμιση δέσμης, η απόσταση δέσμης, η γωνία που σχηματίζεται από τις δύο δοκούς, η θέση εστίασης και η αναλογία ενέργειας των δύο δοκών είναι όλες οι σχετικές παραμέτρους ρύθμισης σε dual-beam welding . συνήθως, κατά τη διάρκεια της διαδικασίας welding, είναι συνήθως δύο τρόποι με το {{3}. Οι δοκοί . όπως φαίνεται στο σχήμα, το ένα είναι να τα κανονίσουμε σε σειρά κατά μήκος της κατεύθυνσης συγκόλλησης . Αυτή η διάταξη μπορεί να μειώσει τον ρυθμό ψύξης της λιωμένης πισίνας, να μειώσει την τάση σκλήρυνσης της συγκόλλησης και τη δημιουργία των πόρων . Το άλλο είναι να ρυθμίσει την πλευρά από την πλευρά ή να σταυρώσει τις δύο πλευρές της Weld για να αυξήσει την ικανότητα να διευκολύνει την πλευρά της πλευρής και της πλευρικής πλευράς χάσμα .
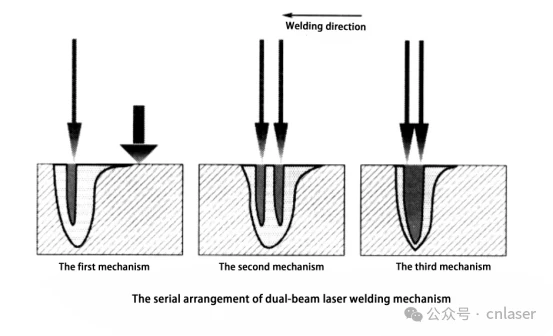
Για το σύστημα συγκόλλησης λέιζερ διπλής δέσμης που είναι διατεταγμένο σε σειρά, υπάρχουν τρεις διαφορετικοί μηχανισμοί συγκόλλησης σύμφωνα με την απόσταση μεταξύ των δύο δοκών .
1)Στον πρώτο μηχανισμό συγκόλλησης, η απόσταση μεταξύ των δύο δοκών είναι μεγάλη, μία δέσμη έχει υψηλότερη ενεργειακή πυκνότητα και επικεντρώνεται στην επιφάνεια του τεμαχίου εργασίας, παράγοντας μικρές τρύπες κατά τη συγκόλληση. Η άλλη δέσμη έχει χαμηλότερη ενεργειακή πυκνότητα και χρησιμοποιείται μόνο ως πηγή θερμότητας για προ-συγκόλληση ή μετα-συγκολλητική θερμική επεξεργασία . Αυτός ο μηχανισμός συγκόλλησης επιτρέπει τον ρυθμό συγκόλλησης να ελέγχεται μέσα σε ένα συγκεκριμένο εύρος, το οποίο είναι επωφελής για τη συγκόλληση των ευαίσθητων σε ρωγμές υλικά όπως ο υψηλός ανθρακούχος και ο αλλοίο
2)Στον δεύτερο μηχανισμό συγκόλλησης, η απόσταση μεταξύ των δύο εστιατορίων λέιζερ είναι σχετικά μικρή . Οι δύο δέσμες λέιζερ παράγουν δύο ανεξάρτητες μικρές τρύπες σε μια λιωμένη πισίνα, αλλάζοντας έτσι το μοτίβο ροής του τετηγμένου μετάλλου. Αυτό βοηθά στην πρόληψη των ελαττωμάτων όπως η υποβρύχια και η συγκόλληση της προεξοχής και η βελτίωση του σχηματισμού weld {}}}}}, αλλάζοντας έτσι το μοτίβο ροής του τετηγμένου μετάλλου. Αυτό βοηθά στην αποφυγή ελαττωμάτων όπως η υποβρύχια και η συγκόλληση και η βελτίωση του σχηματισμού weld {}}}}, αλλάζοντας έτσι το μοτίβο ροής του τετηγμένου μετάλλου {}}.
3) Στον τρίτο μηχανισμό συγκόλλησης, η απόσταση μεταξύ των δύο δοκών λέιζερ είναι πολύ μικρή και οι δύο δέσμες λέιζερ παράγουν την ίδια κλειδαρότρυπα στην πισίνα συγκόλλησης . συγκριτικά με τη συγκόλληση με λέιζερ μονής δέσμης. Συνεχές, ομοιόμορφες και όμορφες συγκολλήσεις .
Κατά τη διάρκεια της διαδικασίας συγκόλλησης, οι δύο δέσμες λέιζερ μπορούν επίσης να ρυθμιστούν σε μια συγκεκριμένη γωνία και ο μηχανισμός συγκόλλησης είναι παρόμοιος με τον παράλληλο μηχανισμό συγκόλλησης διπλής δέσμης . Τα αποτελέσματα των δοκιμών δείχνουν ότι συνδυάζοντας δύο δοκούς λέιζερ υψηλής ισχύος σε μια γωνιά 30 βαθμού και ένα διάστημα 1 ~ 2 mm, το Key-shaped και το κλειδί μπορεί να ληφθεί {7} Σταθερό, το οποίο μπορεί να βελτιώσει αποτελεσματικά την ποιότητα συγκόλλησης . σε πρακτικές εφαρμογές, διαφορετικοί συνδυασμοί δύο δοκών λέιζερ μπορούν να ρυθμιστούν σύμφωνα με διαφορετικές συνθήκες συγκόλλησης για να επιτευχθούν διαφορετικές διαδικασίες συγκόλλησης .
2. Μέθοδος υλοποίησης της συγκόλλησης λέιζερ διπλής δέσμης
Η έξοδος διπλής δέσμης μπορεί να επιτευχθεί συνδυάζοντας δύο διαφορετικές δοκούς λέιζερ ή χρησιμοποιώντας ένα σύστημα διαίρεσης οπτικής δέσμης για να χωρίσει μια δέσμη λέιζερ σε δύο δοκούς για τη συγκόλληση {}}}} για να χωρίσει μια δέσμη λέιζερ σε δύο δοκούς από διαφορετικές δυνάμεις, ένα παράλληλο λέιζερ, ένας διαιρτής δέσμης ή μερικά ειδικά συστήματα μπορούν να χρησιμοποιηθούν { Ως διαχω και διαχω και διαχωρίζεται .

Επιπλέον, ένας ανακλαστήρας μπορεί να χρησιμοποιηθεί ως διαχωριστής δέσμης και ο τελευταίος ανακλαστήρας στην οπτική διαδρομή χρησιμοποιείται ως διαχω και διαχωρίζεται . Αυτός ο ανακλαστήρας ονομάζεται επίσης ανακλαστήρας κορυφογραμμής . Η επιφάνεια του αντανακλαστικού δεν είναι ένα μόνο επίπεδο, αλλά αποτελείται από δύο αεροπλάνα. Το insection δεν είναι το ride the Sender, το οποίο μοιάζει με το ride, το οποίο βρίσκεται στο middle the Middle the Middle the Middle the Middle, Η γραμμή, όπως φαίνεται στο σχήμα . Μια παράλληλη δέσμη προβάλλεται στον διαχωριστή δέσμης, που αντικατοπτρίζεται από δύο επίπεδα σε διαφορετικές γωνίες σε δύο δοκούς, ακτινοβολημένες σε διαφορετικές θέσεις στη γραμμή εστίασης, και εστιάζοντας με τη διάδοση των δύο δοκών με μια συγκεκριμένη απόσταση από την επιφάνεια εργασίας {{4} μεταβάλλοντας τη γωνιά μεταξύ των δύο ακτινοβολιών και της θέσης της θέσης της γραμμής. Τα εστιακά μήκη και οι ρυθμίσεις μπορούν να ληφθούν .
When two different types of laser beams are used to form a dual beam, there are many combinations. A high-quality CO2 laser with a Gaussian energy distribution can be used for the main welding work, supplemented by a semiconductor laser with a rectangular energy distribution for heat treatment. This combination is economical on the one hand, and the power of the two laser beams can be Προσαρμοσμένη ανεξάρτητα από την άλλη πλευρά . Για διαφορετικές μορφές άρθρωσης, ένα ρυθμιζόμενο πεδίο θερμοκρασίας μπορεί να ληφθεί με τη ρύθμιση της αλληλεπικαλυπτόμενης θέσης του λέιζερ και του ημιαγωγού λέιζερ, το οποίο είναι πολύ κατάλληλο για τη συγκόλληση ελέγχου της διαδικασίας .. Η συγκόλληση και οι εστιασμένες δοκοί μπορούν να συνδυαστούν με δοκούς διαταραχής για συγκόλληση .

3. Αρχή της συγκόλλησης λέιζερ διπλής δέσμης
3.1 Συγκόλληση λέιζερ διπλής δέσμης του γαλβανισμένου φύλλου
Το γαλβανισμένο χάλυβα είναι το πιο συχνά χρησιμοποιούμενο υλικό στην αυτοκινητοβιομηχανία . Το σημείο τήξης του χάλυβα είναι περίπου 1500 βαθμοί, ενώ το σημείο βρασμού του ψευδαργύρου είναι μόνο 906 βαθμοί .. Οι αρθρώσεις, η πτητικοποίηση του γαλβανισμένου στρώματος εμφανίζεται όχι μόνο στις άνω και κάτω επιφάνειες, αλλά και στην άρθρωση της διασύνδεσης . κατά τη διάρκεια της διαδικασίας συγκόλλησης, ο ατμός του ψευδαργύρου αναπτύσσεται γρήγορα από την επιφάνεια της λιωμένης πισίνας σε ορισμένες περιοχές, ενώ ο ατμός ψευδαργύρου είναι δύσκολο να ξεφύγει από την επιφάνεια της λιωμένης πισίνας σε ορισμένες περιοχές, με αποτέλεσμα την εξαιρετικά ασταθής συγκόλληση.
Η συγκόλληση με λέιζερ διπλής δέσμης μπορεί να λύσει το πρόβλημα της ποιότητας της συγκόλλησης που προκαλείται από ατμούς ψευδαργύρου . Μια μέθοδος είναι να ελέγχει τον χρόνο παραμονής και τον ρυθμό ψύξης της λιωμένης πισίνας, αντιστοιχώντας λογικά την ενέργεια των δύο δοκών λέιζερ, η οποία ευνοεί τη διαφυγή των ατμών ψευδαργύρου. Μια άλλη μέθοδος είναι να επιτρέπεται η διαφυγή των ατμών ψευδαργύρου μέσω της προ-γεώτρησης ή της αυλάκωσης . όπως φαίνεται στο παρακάτω σχήμα, χρησιμοποιείται ένα λέιζερ CO2 για τη συγκόλληση και ένα λέιζερ YAG στο μπροστινό μέρος του λέιζερ CO2 χρησιμοποιείται για τη διάτρηση ή τη αυλάκωση {{6} Οι προ-επεξεργασμένες οπές, η πρόληψη των grooves, η πρόληψη των καροτσάκων, η πρόληψη της Greated, η πρόληψη της CO2. από τη διατήρηση της λιωμένης πισίνας και τη διαμόρφωση ελαττωμάτων .

3.2 Συγκόλληση λέιζερ διπλής δέσμης κράματος αλουμινίου
Λόγω των μοναδικών ιδιοτήτων των υλικών κράματος αλουμινίου, η συγκόλληση με λέιζερ έχει τις ακόλουθες δυσκολίες: το κράμα αλουμινίου έχει χαμηλό ρυθμό απορρόφησης για λέιζερ και η αρχική ανακλαστικότητα της επιφάνειας δέσμης Laser CO2 υπερβαίνει το 90%. Οι συγκολλήσεις λέιζερ αλουμινίου είναι επιρρεπείς σε πόρους και ρωγμές κατά τη συγκόλληση. Και υπάρχει απώλεια στοιχείων κράματος κατά τη συγκόλληση . Όταν χρησιμοποιείται η συγκόλληση με λέιζερ μονής δέσμης, η κλειδαρότρυπα είναι δύσκολο να διαμορφωθεί και είναι δύσκολο να διατηρηθεί η σταθερότητα . όταν η συγκόλληση με λέιζερ διπλής δέσμης χρησιμοποιείται, το μέγεθος της κλειδαρότρυπας μπορεί να αυξηθεί για να γίνει δύσκολο να κλείσει, η οποία μπορεί να μειωθεί για να μειωθεί η εκφόρτιση αερίου.}}. Η δημιουργία των πόρων και των ρωγμών συγκόλλησης . επειδή η διαδικασία συγκόλλησης είναι πιο σταθερή και η ποσότητα του σπασίματος μειώνεται, ο σχηματισμός επιφάνειας συγκόλλησης που λαμβάνεται από τη συγκόλληση διπλής δέσμης του κράματος αλουμινίου είναι επίσης σημαντικά καλύτερα από εκείνη του ενιαίου δοκού { δέσμη .

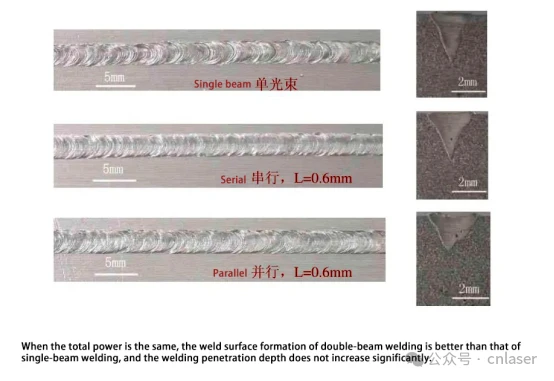
Μελέτες έχουν δείξει ότι όταν συγκόλλησε κράμα αλουμινίου πάχους 5 mm 5000, όταν η απόσταση μεταξύ των δύο δοκών είναι 0 . 6 ~ 1 . 0mm, η διαδικασία συγκόλλησης είναι σχετικά σταθερή και το άνοιγμα του κλειδιού είναι μεγαλύτερη, η οποία είναι ευνοϊκή για την εξάτμιση και τη διαφυγή του μαγνήτη κατά τη διάρκεια της συγκόλλησης {}}} αν η διαδικασία συγκόλλησης είναι σχετικά σταθερή και το σχηματισμένο άνοιγμα είναι και το άνοιγμα του μαγνησίου. Μικρή, η διαδικασία συγκόλλησης είναι παρόμοια με τη συγκόλληση μιας δέσμης και δεν είναι εύκολο να είναι σταθερή. Εάν η απόσταση είναι πολύ μεγάλη, θα επηρεάσει τη διείσδυση συγκόλλησης, όπως φαίνεται στο παρακάτω σχήμα . Επιπλέον, ο λόγος ενέργειας των δύο δοκών έχει επίσης σημαντική επίδραση στην ποιότητα συγκόλλησης . όταν οι δύο δοκοί είναι συγκολλημένες σε σειρά με διάστημα 0,9mm, είναι ωφέλιμο για να αυξήσει κατάλληλα την ενέργεια από το προηγούμενο beam, έτσι 1: 1, που βοηθά στη βελτίωση της ποιότητας της συγκόλλησης και στην αύξηση της περιοχής τήξης. Ακόμη και σε υψηλότερη ταχύτητα συγκόλλησης, μπορεί να ληφθεί μια ομαλή και όμορφη συγκόλληση.

3.3 Συγκόλληση διπλής δέσμης των αρωματικών πλακών πάχους
Στη βιομηχανική παραγωγή, είναι συχνά απαραίτητο να συγκολληθούν δύο ή περισσότερες μεταλλικές πλάκες διαφορετικών πάχους και σχήματα μαζί για να σχηματίσουν μια μαρυμμένη πλάκα . ειδικά στην αυτοκινητοβιομηχανία, η εφαρμογή των ματίσματος πλάκες γίνεται όλο και πιο εκτεταμένη .
Με τις πλάκες συγκόλλησης διαφορετικών προδιαγραφών, επιφανειακών επικαλύψεων ή ιδιοτήτων μαζί, η αντοχή μπορεί να βελτιωθεί, η κατανάλωση ενέργειας μπορεί να μειωθεί και το βάρος μπορεί να μειωθεί ότι το εργοστάσιο πρέπει να διασφαλίζεται ότι η συγκόλληση και η συγκόλληση με λέιζερ πρέπει να διασφαλίζονται ότι το εργοστάσιο είναι το υψηλό προέλευσης. Συναρμολόγηση . Για πλάκες άνισης πάχους, η συγκόλληση διπλής δέσμης μπορεί να προσαρμοστεί στις διαφορές στα κενά των πλακών, στις αρθρώσεις των άκρων, στις σχετικές πάχους και στα υλικά και να συγκολλήσει πλάκες με μεγάλες ανοχές άκρων και κενού, βελτιώνοντας έτσι την ταχύτητα συγκόλλησης και την ποιότητα συγκόλλησης.
Οι κύριες παράμετροι διεργασίας της συγκόλλησης διπλής δέσμης των πλακών άνισης πάχους μπορούν να χωριστούν σε παραμέτρους συγκόλλησης και παραμέτρους πλάκας, όπως φαίνεται στο σχήμα . Οι παράμετροι συγκόλλησης περιλαμβάνουν την ισχύ των δύο δοκών λέιζερ, την ταχύτητα συγκόλλησης. Το μέγεθος του υλικού, η απόδοση, η αποκοπή των άκρων και το διάκενο πλάκας . Η ισχύς των δύο δοκών λέιζερ μπορεί να ρυθμιστεί ξεχωριστά σύμφωνα με διαφορετικούς σκοπούς συγκόλλησης .

Συνήθως, όταν η εστίαση είναι στην επιφάνεια της λεπτής πλάκας, η διαδικασία συγκόλλησης είναι σταθερή και αποτελεσματική . Η γωνία της κεφαλής συγκόλλησης επιλέγεται συνήθως σε περίπου 6 μοίρες . όταν το πάχος των δύο πλακών είναι μεγάλη, μια θετική γωνία της κεφαλής συγκόλλησης μπορεί να χρησιμοποιηθεί. Η γωνία της κεφαλής συγκόλλησης μπορεί να χρησιμοποιηθεί . Η απόκλιση συγκόλλησης ορίζεται ως η απόσταση μεταξύ της εστίασης του λέιζερ και της άκρης της παχιάς πλάκας . ρυθμίζοντας την απόκλιση συγκόλλησης, η κοιλότητα συγκόλλησης μπορεί να μειωθεί για να ληφθεί μια καλή διατομή συγκόλλησης .}}
Όταν οι πλάκες συγκόλλησης με μεγάλα κενά, η αποτελεσματική διάμετρος θέρμανσης δέσμης μπορεί να αυξηθεί περιστρέφοντας τη γωνία διπλής δέσμης για να επιτευχθούν καλές δυνατότητες πλήρωσης χάσματος . Το πλάτος της κορυφής της συγκόλλησης καθορίζεται από την αποτελεσματική διάμετρος της δέσμης των δύο δοκών λέιζερ, δηλαδή με τη γωνιά της στήριξης beam {1}. Το ευρύτερο πλάτος της συγκόλλησης . Οι δύο δέσμες λέιζερ διαδραματίζουν διαφορετικούς ρόλους στη διαδικασία συγκόλλησης, μια δέσμη χρησιμοποιείται κυρίως για να διεισδύσει στην άρθρωση και η άλλη δέσμη χρησιμοποιείται κυρίως για να λιώνει το πυκνό υλικό για να γεμίσει το κενό . όπως φαίνεται στο παρακάτω σχήμα, κάτω από την θετική γωνιά της ακτίνας (η πρώτη δέσμη ενεργεί και η πύλη της οπίσθιας δέσμης ενεργεί πάνω στην οπή της ακτίνας. συγκόλληση), η μπροστινή δέσμη χτυπά την παχιά πλάκα, θερμαίνει το τετηγμένο υλικό και οι επακόλουθες δέσμες λέιζερ παράγουν διείσδυση . Η πρώτη δέσμη λέιζερ στο μπροστινό μέρος μπορεί να λιώσει μόνο εν μέρει την παχιά πλάκα, αλλά συμβάλλει πολύ στη διαδικασία συγκόλλησης, επειδή όχι μόνο λιώνει την πλευρά του πυκνού για να γεμίσει το χάσμα, αλλά και το pre-connects, το οποίο δεν μπορεί να λιώνει μόνο το πυκνό. Ο σύνδεσμος, αυξάνοντας έτσι την ταχύτητα συγκόλλησης . σε συγκόλληση διπλής δέσμης με αρνητική γωνία περιστροφής (η μπροστινή δέσμη ενεργεί στη συγκόλληση και η οπίσθια δοκός δρα στην παχιά πλάκα), οι δύο δοκοί λέιζερ δρουν με αντίθετους τρόπους . Η μπροστινή δέσμη διεισδύει στην άρθρωση και η πίσω δέσμη και η πυκνή πλάκα και γεμίζει το γκαζό {9}
Αυτή τη στιγμή, το λέιζερ της μπροστινής δέσμης πρέπει να διεισδύσει στην κρύα πλάκα και η ταχύτητα συγκόλλησης είναι χαμηλότερη από αυτή της θετικής γωνίας περιστροφής δέσμης . Ταυτόχρονα, η ισχύς, λόγω της προθερμαντικής επίδρασης του λέιζερ εμπρόσθιας δέσμης, το λέιζερ της οπίσθιας δέσμης θα λιώσει περισσότερο τα παχιά υλικά πλάκας στην ίδια ισχύ {{1} αυτή τη στιγμή, η ισχύς της δεύτερης δέσμης θα πρέπει να είναι κατάλληλα η επίδραση του ακτινοβολούμενου δοκού. Σε σύγκριση, η θετική γωνία περιστροφής της δέσμης μπορεί να αυξήσει κατάλληλα την ταχύτητα συγκόλλησης, ενώ η αρνητική γωνία περιστροφής δέσμης μπορεί να επιτύχει καλύτερη επίδραση πλήρωσης χάσματος . Το παρακάτω σχήμα δείχνει την επίδραση διαφορετικών γωνιών περιστροφής δέσμης στην διατομή συγκόλλησης.

3.4 Συγκόλληση λέιζερ διπλής δέσμης παχύνων πλακών
Με τη βελτίωση του επιπέδου ισχύος λέιζερ και της ποιότητας της δέσμης, η παχιά συγκόλληση με λέιζερ πλάκας έχει γίνει πραγματικότητα . Ωστόσο, λόγω του υψηλού κόστους των λέιζερ υψηλής ισχύος και της γενικής ανάγκης για τη συγκόλληση μετάλλων σε παχιά συγκόλληση πλάκας, υπόκειται σε ορισμένους περιορισμούς στην πραγματική παραγωγή . η χρήση της Dial-Beam Welding Not Imports the Diager, αλλά και η θερμότητα της Diamet Βελτιώνει την ικανότητα τήξης του καλωδίου πλήρωσης, σταθεροποιεί την κλειδαρότρυπα λέιζερ, βελτιώνει τη σταθερότητα της συγκόλλησης και έτσι βελτιώνει την ποιότητα της συγκόλλησης .


